传统标识方式的隐性成本
- —机械刻划 / 气动打标:硬质针头挤压材料表面,速度慢;对薄壁件、精密件有变形风险;针头本身是耗材。
- —化学蚀刻 / 丝印:需要药水或油墨,环保与危废处理成本高;工序多、换型慢。
- —烫印 / 热转印:色带是持续耗材;高温对部分材料不友好;标识层会随摩擦磨损。
- —喷码 / 贴标:油墨或标签是耗材;遇到溶剂、摩擦、高温容易脱落;小字符容易糊。
这四种方式有一个共同点:每打一次就要消耗一份物料。批量越大,耗材支出越高;而且标识质量会随着喷嘴、针头的磨损而漂移,越到后面越不稳定。
激光打标换回来的是什么
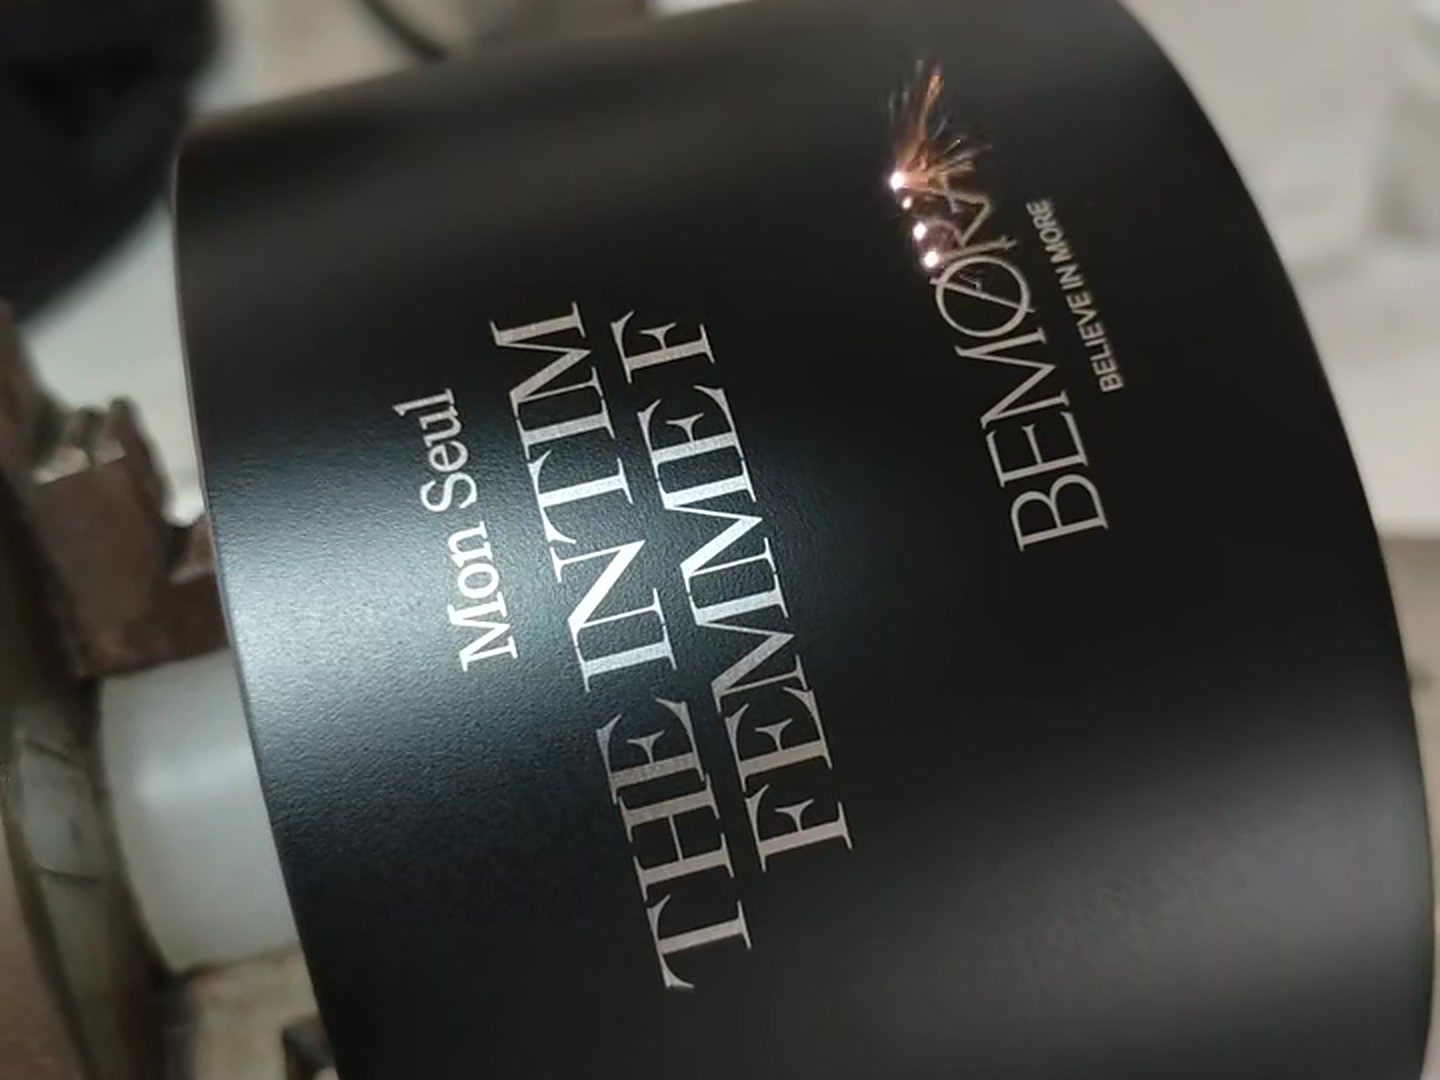
- —非接触:不与工件接触,薄壁件、精密件、已装配件都能打。
- —无耗材:除易损镜片外,没有油墨、色带、标签的持续支出。
- —永久:标识是材料本体的变化,耐磨、耐溶剂、耐高低温。
- —可变数据:序列号、二维码、批次、日期逐件不同,改数据不用改制模具。
- —换型快:软件里换文件即可,样品到量产之间没有制版环节。
- —精度高:聚焦光斑几十微米,可打小字符与高密度二维码。
逐项对照
| 维度 | 传统标识 | 激光打标 |
|---|---|---|
| 耗材 | 油墨 / 色带 / 标签 / 针头,持续支出 | 无,仅易损镜片 |
| 耐久 | 随摩擦、溶剂、高温衰减 | 与工件同寿命 |
| 换型 | 制版或换治具,小时级 | 软件换文件,分钟级 |
| 精度 | 受喷嘴 / 针头尺寸限制 | 聚焦光斑几十微米 |
| 环保 | 药水与危废处理成本 | 无化学添加 |
| 单件成本 | 耗材成本固定,难摊薄 | 批量越大越摊薄 |
| 接触 | 有接触,可能损伤工件 | 非接触 |
什么时候不该用激光
- —需要多色印刷图案(彩色 Logo、渐变底纹):激光改变的是材料本身或去掉涂层,做不出任意彩色,这类要用 UV 彩打或丝印。
- —大面积实心图形:激光逐点扫描,大面积填充效率低,不如印刷。
- —极薄、极软或高反材料:需要先在样件上验证,避免焦边或反射光损伤。
- —透明材料:选错波长会「打不动」,要用紫外,并先打样确认对比度。
被问得最多的一句:激光不是万能的。它的强项是永久、可变、无耗材的小面积标识;大色块图案仍然归印刷。
怎么判断要不要上激光打标
不用先算投资回报率。先拿我们寄样:24 小时内出打样视频并寄回样品,你在自己的工件上比较对比度、深度、手感与耐久(用酒精擦一下、用手指刮一下),再决定要不要买。
已经买了机器的情况也一样——真正的门槛从来不是设备,而是把参数调到你的材料上。这件事我们来做。