一句话原理
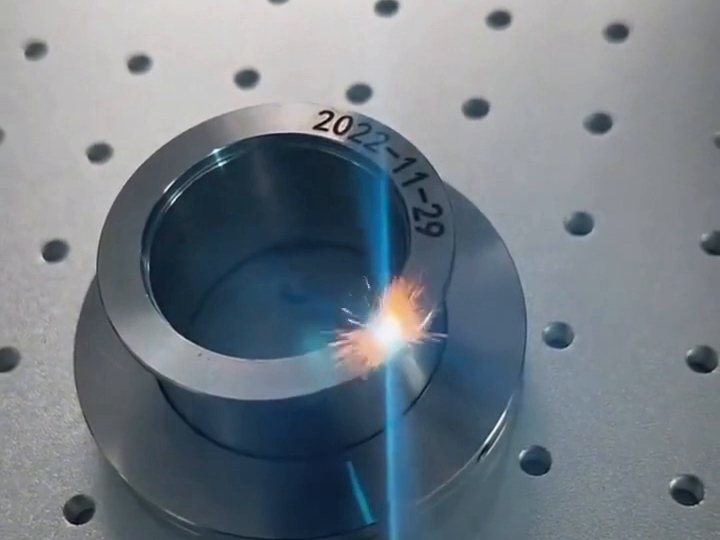
激光打标不是「印」上去的。激光经振镜与场镜聚焦成一个直径几十微米的光斑,光斑处能量密度极高,材料表层在极短时间内发生熔化、气化或化学键断裂——留下的是材料本身的永久变化,不是附着物。所以它不怕擦、不怕洗、不怕溶剂。
决定「能不能打、打成什么样」的首要变量是波长:同一种材料对不同波长的吸收率可能差几个数量级,这就是为什么同一句 Logo,换台机器效果完全不同。
光纤打标机 · 1064nm · 金属上的主力
- —光源:掺镱光纤激光器,波长 1064nm,靠光热作用让金属表层瞬间熔化/气化。
- —擅长:不锈钢、碳钢、铝、铜、镀层金属、阳极氧化铝、硬质合金,以及部分工程塑料(ABS / PC 等,需打样确认)。
- —常见功率:20 / 30 / 50 / 70 / 100 / 200W,功率越大越适合深雕与高速打标。
- —MOPA 结构可做彩色打标——不锈钢表面氧化成色,靠参数而不是油墨。
金属件上的「打白、打黑、打彩」本质都是热输入不同。同一台机器换参数就能切换效果,这也是激光比丝印灵活的地方。
紫外打标机 · 355nm · 冷加工,热影响最小
- —光源:紫外激光,波长 355nm,光子能量高,主要靠打断分子键实现「冷剥离」,而不是把材料烧掉。
- —擅长:玻璃、PC / PE 等塑料、医药瓶与食品包装膜、硅片、蓝宝石、陶瓷。
- —热影响区极小,边缘不发黄、不起毛刺,适合精细字符、二维码与微孔。
- —常见功率:3 / 5 / 7 / 10 / 15 / 20W。
不是所有塑料都「吃」紫外。深色塑料、含卤素或玻纤增强的材料,打出来可能发灰、不清晰——寄样打样是唯一可靠的判断方式。
CO₂ 打标机 · 10.6μm · 非金属专精
- —光源:CO₂ 气体激光器,波长 10.6μm,被有机物大量吸收。
- —擅长:木材、竹材、皮革、纸张、纸板、亚克力、玻璃表面、陶瓷,以及喷漆金属(打掉漆层露出底材色)。
- —常见功率:30 / 60 / 100W,打标幅面可按工件尺寸选配。
- —效果偏「刻痕 / 焦化」,在深色材料上通常对比度更好。
三种波长怎么选
| 你的材料 | 首选 | 为什么 |
|---|---|---|
| 不锈钢 / 碳钢 / 铝 / 铜 | 光纤 1064nm | 金属吸收率高,可深雕、打黑;MOPA 可打彩色 |
| 阳极氧化铝 / 镀层金属 | 光纤 1064nm | 打掉镀层,或改变氧化层成色 |
| 玻璃 / 水晶 | 紫外 355nm | 边缘更干净;CO₂ 也能打,效果偏磨砂白 |
| PC / ABS | 紫外 355nm | CO₂ 同样能打,但热影响区更大 |
| 医药瓶 / 食品包装膜 | 紫外 355nm | 无油墨、无迁移,字符精细 |
| 硅片 / 蓝宝石 / 陶瓷 | 紫外 355nm | 对热敏感、要求精细的材料 |
| 木材 / 皮革 / 纸 / 纸板 | CO₂ 10.6μm | 有机材料吸收率高 |
| 喷漆金属(只打漆层) | CO₂ 10.6μm | 打掉漆面露出金属色 |
| 拿不准的材料 | — | 寄样,24 小时内出打样视频 |
除了波长,还该看什么
同功率的两台机器,打出来可能差很远,差别在这四个部件上:激光器(可按预算选 Raycus / JPT / IPG)、振镜(决定速度与精度)、场镜(决定打标幅面)、控制软件(决定换型快慢)。
中益激光在报价单里会写明激光器与振镜的具体型号,并写进合同——配置可核对,后续补件、换件才有依据。
采购时只问「多少瓦」是不够的。同样 20W,配不同振镜与场镜,速度与边缘质量的差别很直观。建议拿自己的工件做速度-效果对照。
不确定自己的材料?
寄样给我们:24 小时内出打样视频并寄回样品。你在自己的工件上看到效果,再决定要不要下单。